


友情链接


20#肥城无缝钢管是以优质碳素结构钢20#(含碳量约0.20%)为原材料,经圆管坯加热、穿孔、轧制或冷拔(冷轧)成型、定径、矫直、探伤等工序生产而成的无缝管材。所谓"无缝",是指管体周身无焊缝、无搭接,因而具有承压能力均匀、抗疲劳性能好、内外壁致密等特点,是流体输送、机械制造、液压气动等领域使用量更大的基础管材之一。
20#钢属于低碳优质碳素结构钢,塑性和韧性优良、焊接性能好、冷加工成型能力强,价格相对适中,是替代部分低合金钢管的常用经济型材料。按执行标准不同,20#肥城无缝钢管常见有GB/T 8163(流体输送用)、GB/T 8162(结构用)、GB 3087(低中压锅炉用)、GB/T 9948(石油裂化用)等版本,客户可按使用工况选择相应标准。
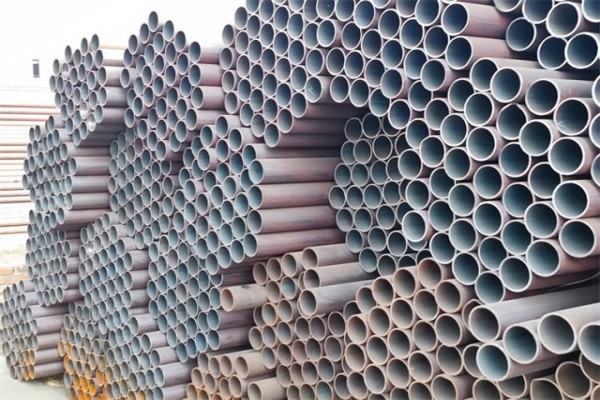
肥城20#无缝钢管的综合力学性能与加工性能较为均衡,其主要特点如下:
塑性好、延展性高,便于车削、镗孔、攻丝、卷边、胀管、冷弯等二次加工;
焊接性能优良,碳当量低,焊前一般无需预热,焊缝不易产生冷裂纹;
承压能力稳定,适用于中低压流体输送及一般压力容器、管道系统;
冷加工硬化倾向明显,冷拔(冷轧)状态硬度偏高,需要深加工的场合宜选用退火或正火状态;
切削加工性好,适合作为车削类零件(轴套、法兰、销轴、缸筒)的毛坯管材;
耐腐蚀性一般,露天或潮湿环境需做镀锌、涂塑、喷漆、防腐涂层等表面处理。
典型的化学成分与力学性能参考值如下表所示(以GB/T 699及GB/T 8163为例,实际以质保书为准):
| 项目 | 指标要求(参考) |
|---|---|
| 碳 C | 0.17%~0.24% |
| 硅 Si | 0.17%~0.37% |
| 锰 Mn | 0.35%~0.65% |
| 磷 P / 硫 S | ≤0.035% / ≤0.035% |
| 抗拉强度 σb | 410~530 MPa |
| 屈服强度 σs | ≥245 MPa |
| 断后伸长率 δ | ≥21%(视标准与壁厚而定) |
| 硬度(未热处理) | ≤156 HB |
常规肥城无缝钢管的供货长度一般为5~7m不定尺或6m、9m、12m定尺。所谓"非标定尺",是指客户根据自身下料工艺、设备结构尺寸或安装空间要求,提出非常规长度、非整数长度、带长度公差要求或特殊端部要求的定尺管材,例如3345mm、4800mm、5715mm、6150mm,或要求每支管长度公差控制在±2mm、±3mm以内。
非标定尺加工的核心价值在于"按件供料、直接上线":
减少下游企业的二次切割工序与材料损耗,提高材料利用率;
避免现场切割造成的端面毛刺、坡口不规范、长度累积误差;
缩短生产节拍,便于自动化产线、流水线批量装配;
降低库存占用,实现"按订单长度组织生产"的柔性供货模式;
可将倒角、坡口、车螺纹、钻孔、防腐等工序一并完成,实现"管材到零件"的交付。
非标定尺无缝管的加工通常在管材生产完成(或采购入库检验合格)后进行,典型流程如下:
原材料检验:核对材质证明书,检查外径、壁厚、长度、弯曲度、表面缺陷,必要时复验化学成分与力学性能;
工艺下料:按订单长度加上端面加工余量进行配料,编制切割清单,优化套料以提高成材率;
定尺切割:根据精度要求选用带锯、圆盘锯、数控飞锯、等离子或激光切割,精度要求高时优先采用锯切;
端面加工:车削端面,保证端面与轴线的垂直度;按要求做平口、内倒角、外倒角或去毛刺;
坡口加工:焊接用管按图纸加工V形、U形、X形坡口,坡口角度与钝边尺寸按焊接工艺评定确定;
螺纹与连接加工:车削管螺纹(如NPT、G螺纹)、滚槽、压槽,或加工法兰连接端;
内孔加工:必要时进行镗孔、珩磨(如液压缸筒)、钻油孔、铣键槽等复合加工;
热处理与校直:冷拔管或加工应力较大的零件按需进行去应力退火、正火处理,并进行精校直;
表面处理:除锈、喷砂、酸洗、镀锌、喷涂防锈油或防腐涂层;
检验与包装:逐支复核长度、端面质量、壁厚,按批次打包、打捆、标识、出具质保资料。
非标定尺加工属于"管材+机加工"的复合服务,常见项目及其常规精度水平如下表所示,具体公差可由供需双方在技术协议中约定:
| 加工项目 | 常规精度/范围 | 说明 |
|---|---|---|
| 定尺长度 | ±1~±5 mm | 锯切精度高,批量一致性优于手工切割 |
| 端面垂直度 | ≤0.5 mm(视外径) | 车削端面可控制在0.2mm以内 |
| 端面粗糙度 | Ra 3.2~Ra 6.3 | 焊接用端面可放宽,密封用端面需精车 |
| 内外倒角 | 15°~45°,按图定制 | 去除毛刺,便于对接和穿线 |
| 坡口形式 | V形/U形/X形,30°±2.5° | 坡口面不得有裂纹、分层、夹渣 |
| 管螺纹 | NPT、G、BSPT、M等 | 用螺纹环规/塞规检验,通止规合格 |
| 弯曲度 | ≤1.5 mm/m | 精校直后可控制在1.0mm/m以内 |
| 表面粗糙度(内孔) | 镗孔 Ra 1.6~6.3;珩磨 Ra 0.4~0.8 | 液压缸筒、气缸筒常用 |
